


HAIFEI ले यो अल्ट्रासोनिक तार हार्नेस वेल्डिङ मेसिनलाई सोल्डर वा फिलर मेटल बिना दुई टिन भएको तामा कन्डक्टरहरू जोड्नको लागि विकसित गर्यो।
परियोजनाले एक नियन्त्रित अल्ट्रासोनिक वेल्डिङ प्रक्रिया, समर्पित कन्डक्टर-पोजिसनिङ टूलिङ र भण्डार गरिएको वेल्डिङ रेसिपीहरू संयोजन गर्दछ। यो अत्यधिक गर्मी इनपुट, अपूर्ण कन्डक्टर बन्धन, संयुक्त कठोरता र वेल्डेड क्षेत्र नजिक इन्सुलेशन को क्षति कम गर्न डिजाइन गरिएको थियो।
तपाइँको टिन गरिएको तार आवेदन छलफल गर्नुहोस्
यस परियोजनामा प्रयोग गरिएको उपकरण
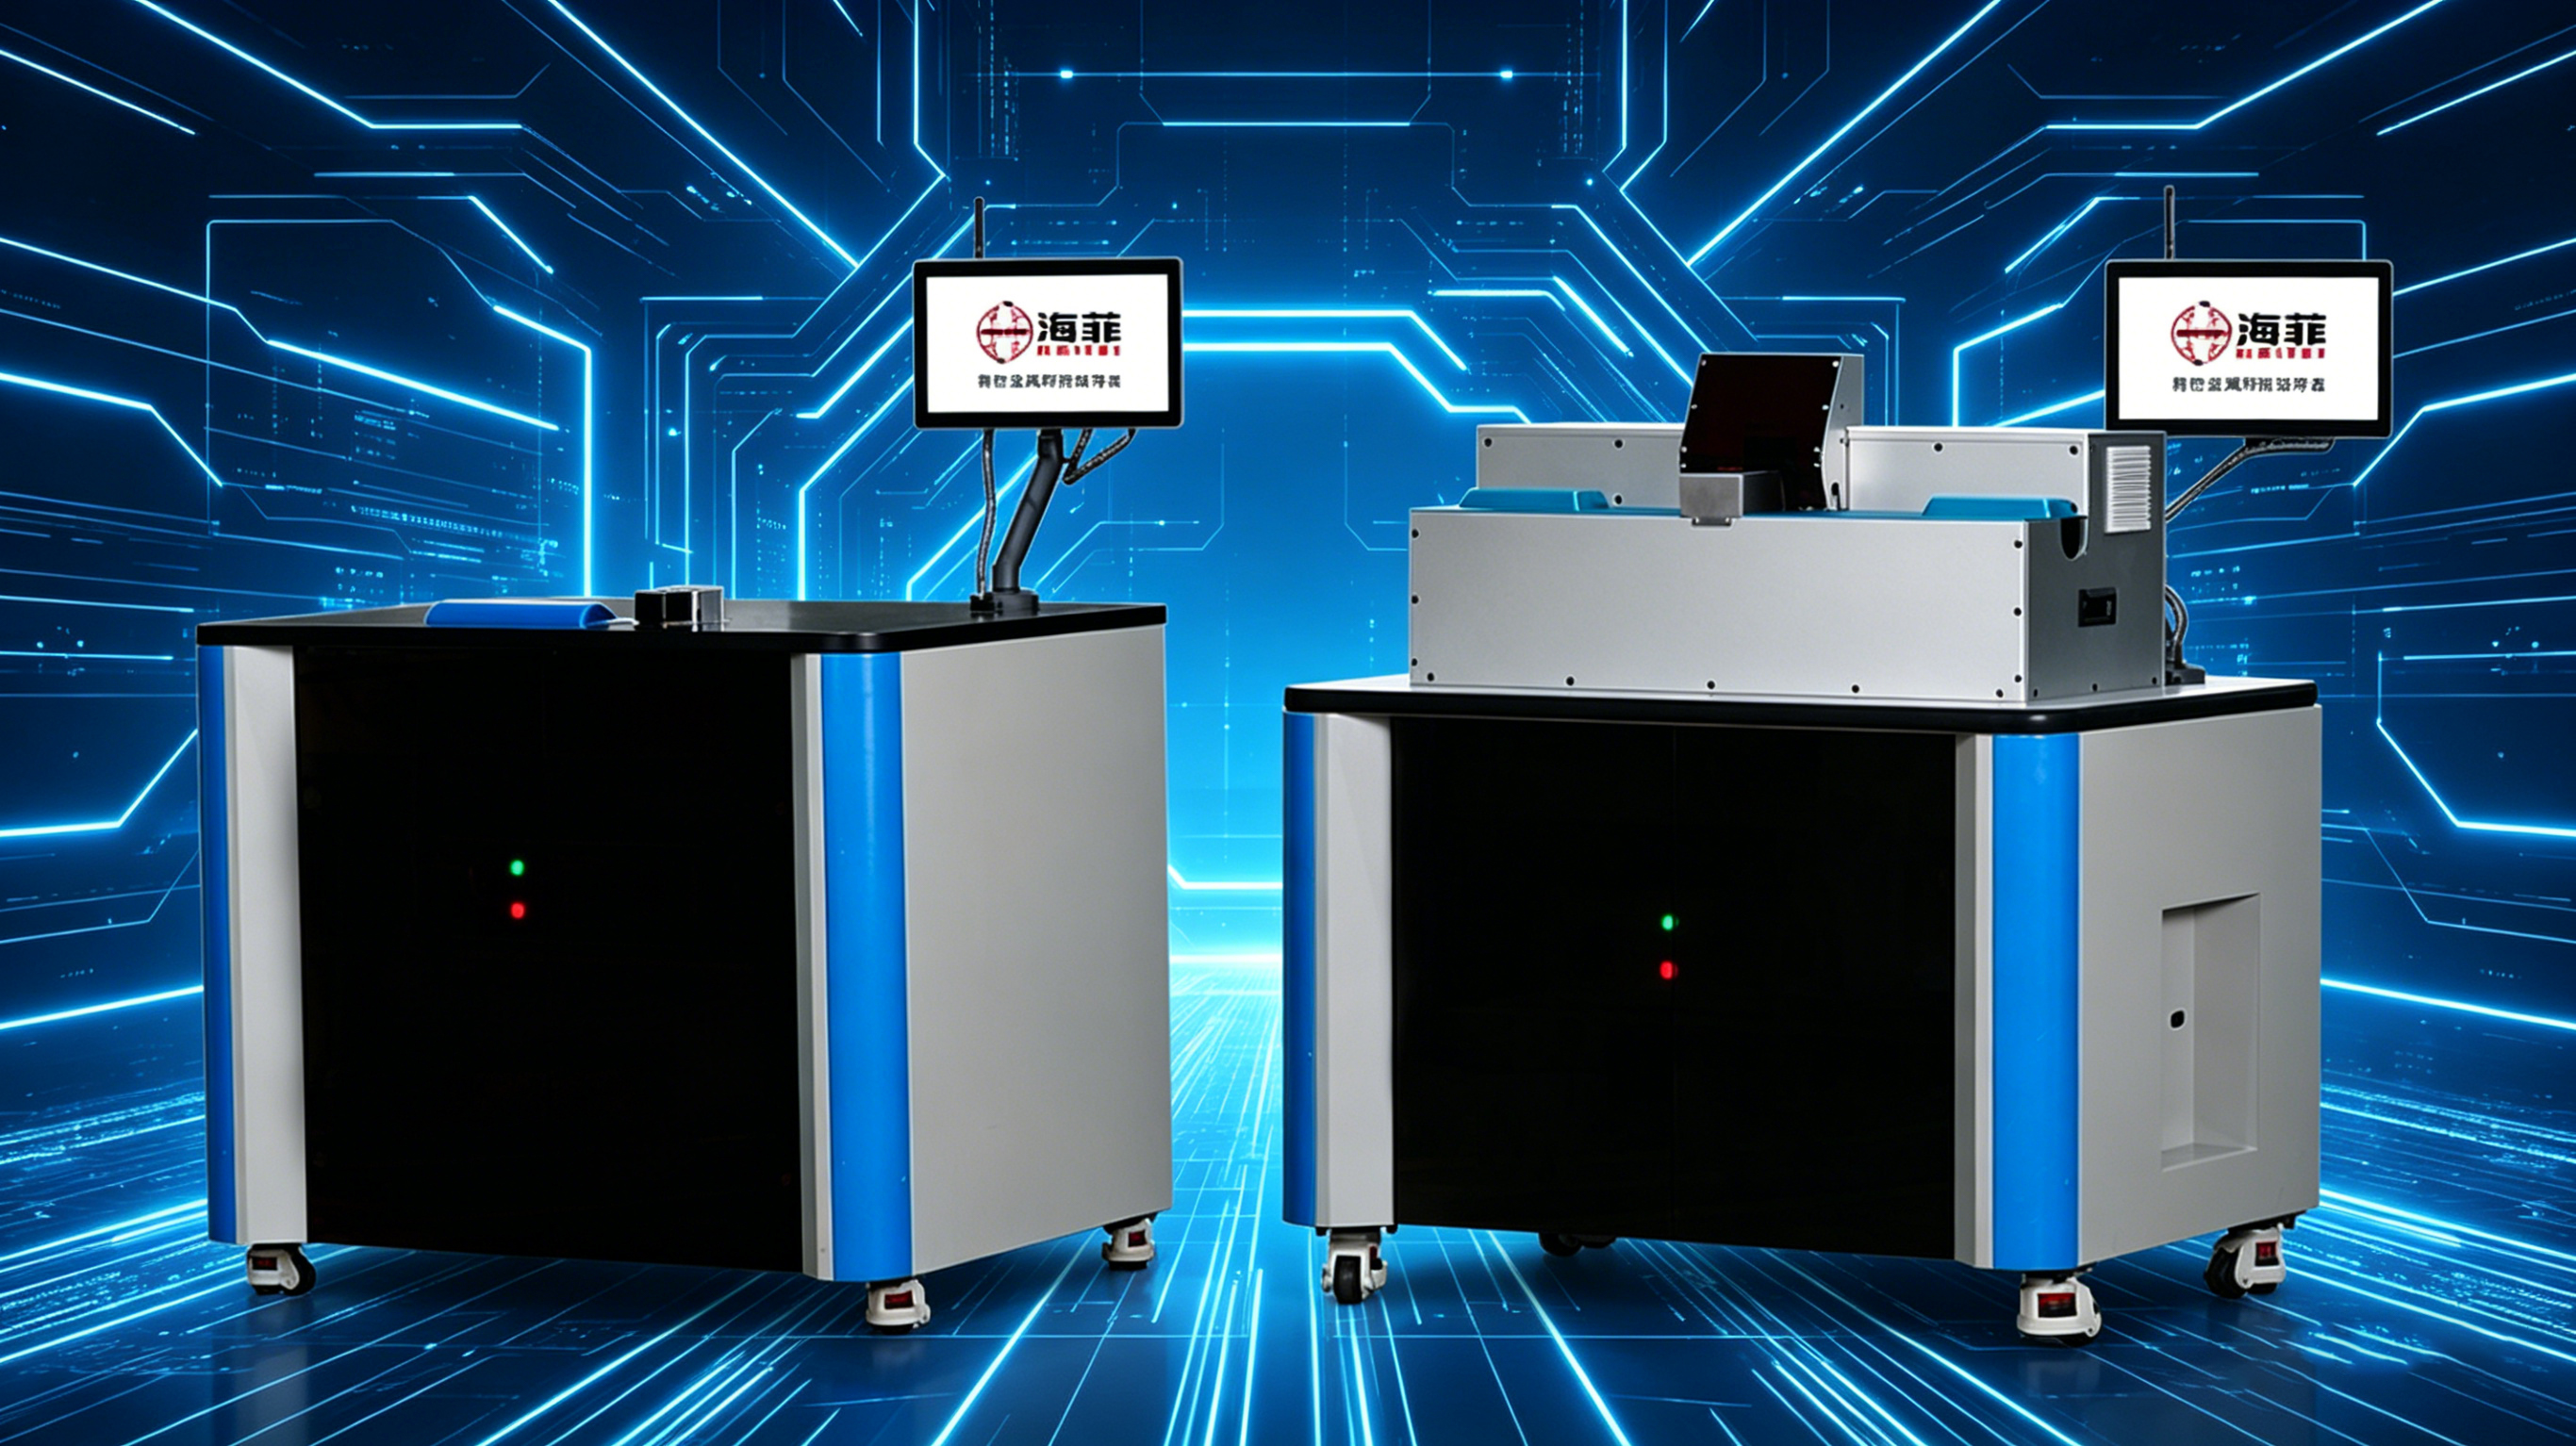
यस अनुप्रयोगको लागि विकसित उपकरणहरू एक समर्पित अल्ट्रासोनिक तार हार्नेस वेल्डिङ मेसिन हो।
अल्ट्रासोनिक मेटल वेल्डिङले उच्च-फ्रिक्वेन्सी मेकानिकल कम्पन लागू गर्छ जबकि कन्डक्टरहरू नियन्त्रित क्ल्याम्पिङ दबाबमा राखिन्छन्। तारहरू बीचको इन्टरफेस मेकानिकल कार्य मार्फत सफा र समेकित हुन्छ, कन्डक्टरको बल्क पग्लने तापक्रम भन्दा तल ठोस- अवस्था जडान सिर्जना गर्दछ।
किनभने प्रक्रिया पग्लने सोल्डरमा निर्भर हुँदैन, यसले केही परम्परागत जोड्ने विधिहरूसँग सम्बन्धित फराकिलो ताप- प्रभावित क्षेत्रलाई कम गर्न सक्छ। यद्यपि, टिन कोटिंग, तामा स्ट्र्यान्ड र इन्सुलेशनको व्यवहार अझै पनि ग्राहकको वास्तविक तार विशिष्टता संग पुष्टि गरिनु पर्छ।
| परियोजना वस्तु | केस जानकारी |
| Workpiece | दुईवटा टिनको तामाको तार हार्नेस |
| वेल्डिङ प्रक्रिया | अल्ट्रासोनिक धातु वेल्डिंग |
| मुख्य उपकरण | अल्ट्रासोनिक तार हार्नेस वेल्डिङ मेसिन |
| उपकरण | समर्पित कन्डक्टर स्थिति र clamping टूलींग |
| प्राथमिक उद्देश्यहरू | तल्लो ताप इनपुट, कम्प्याक्ट संयुक्त र स्थिर विद्युत जडान |
| उत्पादन अनुकूलता | प्रमाणित टूलिङ र रेसिपीहरू मार्फत बहु मिल्दो तार आकारहरू |
| प्रमाणीकरण विधि | नमूना वेल्डिंग र निरन्तर उत्पादन परीक्षण |
ग्राहक पृष्ठभूमि
ग्राहकले टिन लगाएको तामाको तार हार्नेस, बिजुली जडान गर्ने तारहरू र घरायसी विद्युतीय उत्पादनहरू र औद्योगिक नियन्त्रण उपकरणहरूको लागि उपकरण लिड तारहरू उत्पादन गर्दछ।
यसका उत्पादनहरूलाई विद्युतीय निरन्तरता र मेकानिकल लचिलोपन दुवै चाहिन्छ। वेल्डेड जडानले अत्यधिक कठोर जोइन्ट सिर्जना नगरी वा वेल्डिङ स्थितिको नजिक इन्सुलेशनलाई हानी नगरी कन्डक्टर स्ट्र्यान्डहरू एकसाथ समात्नु पर्छ।
ग्राहकले HAIFEI लाई सम्पर्क गरे किनभने अघिल्लो सामेल हुने प्रक्रियाले लगातार गर्मी नियन्त्रण, कन्डक्टर समेकन र उत्पादन दोहोर्याउने क्षमतालाई सन्तुलनमा राख्न सकेन।
अघिल्लो सामेल हुने प्रक्रियामा समस्याहरू
गर्मीले टिन कोटिंग र कपर स्ट्र्यान्डलाई असर गरिरहेको थियो
अत्यधिक स्थानीयकृत तातोको साथ प्रक्रियाले टिन कोटिंगलाई क्षति वा विस्थापित गर्न सक्छ, तामाको तल पर्दाफास गर्न सक्छ र अक्सीकरण वा विकृतिको जोखिम बढाउन सक्छ।
उच्च तातोले पनि राम्रो तामाको स्ट्र्यान्डलाई कमजोर पार्न सक्छ वा जडान वरिपरि कडा खण्ड सिर्जना गर्न सक्छ। यसले तार हार्नेसबाट अपेक्षित लचिलोपनलाई कम गर्छ र झुकाउने वा विधानसभाको समयमा प्रदर्शनलाई असर गर्न सक्छ।
01
दुई कन्डक्टरहरू सधैं पूर्ण रूपमा समेकित थिएनन्
एउटा टिन भएको तार हार्नेसमा एकल ठोस कन्डक्टरको सट्टा धेरै फाइन स्ट्र्यान्डहरू हुन्छन्। यदि ऊर्जा, दबाब वा स्थिति अस्थिर छ भने, खाली ठाउँहरू संयुक्त भित्र रहन सक्छ।
अपूर्ण समेकनले कमजोर जोडहरू, अस्थिर विद्युतीय सम्पर्क वा आवश्यक मेकानिकल प्रदर्शन पूरा नगर्ने स्पष्ट वेल्डहरू उत्पादन गर्न सक्छ।
02
संयुक्त उपस्थिति नियन्त्रण गर्न गाह्रो थियो
अक्सीकरण, कालो र प्रक्रिया अवशेष ग्राहकको लागि चिन्ता थियो। यी अवस्थाहरूले उपस्थितिलाई असर गर्यो र जडान सही रूपमा उत्पादन गरिएको थियो कि भनेर निर्णय गर्न अझ गाह्रो बनाउन सक्छ।
03
नजिकैको इन्सुलेशन क्षतिग्रस्त हुन सक्छ
वेल्डिङ स्थिति अक्सर तार इन्सुलेशन नजिक छ। फराकिलो वा अनियन्त्रित ताप-प्रभावित क्षेत्रले इन्सुलेशनलाई नरम, विकृत वा जलाउन सक्छ।
स्ट्रिपिङ लम्बाइ, कन्डक्टर स्थिति र वेल्ड र इन्सुलेशन बीचको दूरी यसैले वेल्डिङ प्रक्रियाको भागको रूपमा विचार गर्नुपर्थ्यो।
04
उत्पादन परिवर्तन र प्रक्रिया रेकर्डहरू सीमित थिए
ग्राहकले एक भन्दा बढी तार विनिर्देश उत्पादन गरे। प्रत्येक मोडेलको लागि उपकरणहरू म्यानुअल रूपमा समायोजन गर्दा सेटअप समय बढ्यो र पहिले स्वीकृत प्यारामिटरहरू पुन: उत्पादन गर्न गाह्रो भयो।
नयाँ प्रणालीलाई नियन्त्रित प्यारामिटर समायोजन, भण्डार गरिएको वेल्डिङ रेसिपीहरू र उत्पादन डेटा आवश्यक परेको बेला जाँच गर्न सकिन्छ।
05
ग्राहकलाई के चाहियो?
ग्राहकले परियोजनाको लागि धेरै व्यावहारिक आवश्यकताहरू परिभाषित गरे:
- कम-तातो ठोस-स्टेट प्रक्रिया प्रयोग गरी दुईवटा टिनको तामाको तार हार्नेसहरू जोड्नुहोस्
- तामा स्ट्र्यान्ड क्षति र अत्यधिक संयुक्त कठोरता कम गर्नुहोस्
- कम आन्तरिक ग्यापहरूसँग कम्प्याक्ट जडान उत्पादन गर्नुहोस्
- स्थिर मेकानिकल र विद्युतीय प्रदर्शन कायम राख्नुहोस्
- अक्सीकरण, कालो पार्ने र देखिने अवशेषहरू सीमित गर्नुहोस्
- वेल्डिंग क्षेत्र नजिक इन्सुलेशन सुरक्षित गर्नुहोस्
- उपकरण र नुस्खा परिवर्तनहरू मार्फत उपयुक्त तार आकारहरू समर्थन गर्नुहोस्
- दोहोर्याइएको उत्पादनको लागि वेल्डिङ सेटिङहरू भण्डार गर्नुहोस्
- उत्पादन र गुणस्तर ट्रेसबिलिटीको लागि आधार प्रदान गर्नुहोस्
अन्तिम मेसिन कन्फिगरेसन चयन गर्नु अघि ग्राहकको तार सामग्री, क्रस{0}} खण्डहरू र संयुक्त व्यवस्थाको मूल्याङ्कन गरिएको थियो।
HAIFEI को अल्ट्रासोनिक वेल्डिंग समाधान
ग्राहकको टिन लगाएको तारहरूसँग नमूना वेल्डिङ
HAIFEI ले परियोजनाको लागि आपूर्ति गरिएको प्रतिनिधि टिन गरिएको तार नमूनाहरू प्रयोग गरेर वेल्डिंग परीक्षणहरू गर्यो।
अल्ट्रासोनिक आयाम, वेल्डिङ ऊर्जा, दबाब र वेल्डिङ समयले कन्डक्टर समेकन, स्ट्र्यान्ड अवस्था र संयुक्त उपस्थितिलाई कसरी असर गर्छ भनेर निर्धारण गर्न विभिन्न वेल्डिङ सेटिङहरू तुलना गरिएको थियो।
यो परीक्षण चरण आवश्यक थियो किनभने विभिन्न कन्डक्टर क्रस{0}} खण्डहरू, स्ट्र्यान्ड संरचनाहरू र कोटिंग अवस्थाहरूले एउटै प्रक्रिया विन्डो प्रयोग गर्दैनन्।
ठोस-स्टेट अल्ट्रासोनिक जोडिने
चयन गरिएको अल्ट्रासोनिक वेल्डिङ प्रक्रियाले तारहरू बीचको सोल्डर पिघल्नुको सट्टा मेकानिकल कम्पन र दबाब मार्फत कन्डक्टरहरू जोड्छ।
यसले बल्क तातो इनपुटलाई सीमित गर्न मद्दत गर्छ र पग्लने- आधारित प्रक्रियाहरूसँग सम्बन्धित व्यापक थर्मल क्षतिको जोखिम कम गर्छ। संयुक्त डिजाइन र प्यारामिटरहरू राम्ररी मिल्दा पूर्ण जडानले कन्डक्टरको मौलिक लचिलोपनलाई कायम राख्न सक्छ।
अल्ट्रासोनिक कम्पनले अझै पनि वेल्डिङ इन्टरफेसमा टिन कोटिंगको भागलाई बाधा वा विस्थापित गर्न सक्छ। यस कारणका लागि, कोटिंग अवस्था, खुला तामा, जंग आवश्यकताहरू र विद्युतीय प्रदर्शन नमूना प्रमाणीकरणको समयमा निरीक्षण गरिनु पर्छ।
दुई-तार पोजिसनिङका लागि समर्पित उपकरण
एक समर्पित वेल्डिङ फिक्स्चर दुई टिन तार हार्नेस वरिपरि डिजाइन गरिएको थियो।
उपकरणले मद्दत गर्दछ:
- कन्डक्टरहरूलाई निरन्तर रूपमा राख्नुहोस्
- ओभरल्याप वा स्प्लिस क्षेत्र नियन्त्रण गर्नुहोस्
- व्यक्तिगत स्ट्रेन्डहरू फैलिनबाट रोक्नुहोस्
- क्ल्याम्पिंगको समयमा कन्डक्टरहरूलाई समर्थन गर्नुहोस्
- इन्सुलेशनबाट आवश्यक दूरी कायम राख्नुहोस्
- वेल्डिङ चक्र बीच दोहोर्याउने क्षमता सुधार गर्नुहोस्
एउटै मेसिनमा धेरै मिल्दो तार आकारहरू उत्पादन गरिनु पर्दा परिवर्तनीय टूलिङको मूल्याङ्कन गर्न सकिन्छ।
नियन्त्रित वेल्डिङ व्यञ्जनहरु
स्वीकृत वेल्डिङ सेटिङहरू उत्पादन व्यञ्जनहरू रूपमा भण्डारण गर्न सकिन्छ। अपरेटरहरूले पूर्ण प्रक्रिया सेटिङ म्यानुअल रूपमा पुनर्निर्माण गर्नुको सट्टा उत्पादन परिवर्तनको समयमा सान्दर्भिक नुस्खा चयन गर्न सक्छन्।
अन्तिम कन्फिगरेसनमा निर्भर गर्दै, रेकर्ड गरिएका वस्तुहरू समावेश हुन सक्छन्:
- उत्पादन वा नुस्खा नम्बर
- वेल्डिङ समय वा ऊर्जा
- अल्ट्रासोनिक आयाम
- क्ल्याम्पिङ वा वेल्डिङ दबाब
- वेल्ड गणना
- अलार्म जानकारी
- उत्पादन परिणाम
उपलब्ध रेकर्डिङ र संचार प्रकार्यहरू परियोजना विशिष्टताको समयमा पुष्टि गरिनु पर्छ।
डेलिभरी अघि के जाँच गरिएको थियो?
उपकरणहरू प्रतिनिधि वर्कपीसहरू प्रयोग गरेर पूर्व - डेलिभरी परीक्षण र निरन्तर उत्पादन परीक्षणहरूको अधीनमा थिए।
केसले उत्पादन स्थिरता मूल्याङ्कन गरिएको पुष्टि गर्छ, तर यसले संख्यात्मक चक्र-समय, पुल-बल वा विद्युतीय-प्रतिरोध परिणामहरू प्रकाशित गर्दैन। यसकारण यी मानहरूलाई ग्राहकको स्वीकृति विनिर्देशमा परिभाषित गरिनुपर्छ।
टिन गरिएको तार अल्ट्रासोनिक वेल्डको लागि सिफारिस गरिएका जाँचहरू समावेश छन्:
| निरीक्षण वस्तु | उद्देश्य |
| भिजुअल निरीक्षण | स्ट्र्यान्ड एस्केप, दरार, सतहको क्षति र विकृति जाँच गर्दछ |
| वेल्ड चौडाइ र मोटाई | आयामी स्थिरता पुष्टि गर्दछ |
| पुल-बल परीक्षण | स्प्लिसको मेकानिकल बल मूल्याङ्कन गर्दछ |
| विद्युतीय प्रतिरोध | जडानको विद्युतीय कार्यसम्पादन जाँच गर्दछ |
| क्रस- खण्ड निरीक्षण | आन्तरिक स्ट्र्यान्ड समेकन र बाँकी शून्यहरू जाँच गर्दछ |
| बेन्ड वा फ्लेक्स परीक्षण | आवश्यक हुँदा वेल्डेड क्षेत्र नजिक लचिलोपन मूल्याङ्कन गर्दछ |
| इन्सुलेशन निरीक्षण | तातो, दबाब वा उपकरणको क्षतिको लागि जाँच गर्दछ |
| दोहोरिएको -साइकल परीक्षण | निरन्तर उत्पादनमा प्रक्रिया स्थिरता पुष्टि गर्दछ |
परीक्षण विधि, नमूना आवृत्ति र स्वीकृति सीमा अन्तिम उपकरण स्वीकृति अघि सहमत हुनुपर्छ।
FAQ
Q: टिन गरिएको तार अल्ट्रासोनिक वेल्डिंग के हो?
A: टिन भएको तारको अल्ट्रासोनिक वेल्डिङ एउटा ठोस-स्टेट प्रक्रिया हो जसले उच्च-फ्रिक्वेन्सी मेकानिकल कम्पन र दबाबको प्रयोग गर्दछ। यसलाई सोल्डर वा फिलर धातुको आवश्यकता पर्दैन।
प्रश्न: के अल्ट्रासोनिक वेल्डिंगले टिन कोटिंग पग्लन्छ?
A: प्रक्रियाले कन्डक्टरको बल्क पिघ्ने तापक्रमभन्दा तल काम गर्छ, तर अल्ट्रासोनिक कम्पनले संयुक्त इन्टरफेसमा टिन कोटिंगलाई बाधा वा विस्थापित गर्न सक्छ। कोटिंग अवस्था र विद्युतीय कार्यसम्पादन वास्तविक ग्राहक नमूनाहरू प्रयोग गरेर प्रमाणित गरिनु पर्छ।
प्रश्न: जडानको लागि सोल्डर आवश्यक छ?
A: होइन। अल्ट्रासोनिक तार वेल्डिङले सोल्डर, ब्राजिङ एलोय वा अन्य फिलर मेटल बिना कन्डक्टरहरू बीच सीधै जोइन्ट बनाउँछ।
प्रश्न: दुई फरक तार आकार सँगै वेल्डेड गर्न सकिन्छ?
A: सम्भवतः, हो। सम्भाव्यता क्रस-अनुभागीय भिन्नता, स्ट्र्यान्ड संरचना, संयुक्त व्यवस्था र उपलब्ध उपकरणमा निर्भर गर्दछ। संयोजन स्वीकृत हुनु अघि नमूना वेल्डिंग आवश्यक छ।
Q: के एउटै मेसिनले धेरै तार विनिर्देशहरू वेल्ड गर्न सक्छ?
A: एउटा मेसिनले परिवर्तनीय टूलिङ र भण्डारण गरिएका रेसिपीहरू मार्फत धेरै मिल्दो तार विनिर्देशहरूलाई समर्थन गर्न सक्छ। कुल आकार दायरा वेल्डिंग प्रणाली र sonotrode को क्षमता भित्र रहनु पर्छ।
प्रश्न: के यो मेसिनले टिन भएको तारलाई टर्मिनलमा वेल्ड गर्न सक्छ?
A: यो केस दुई टिन भएको तार हार्नेसहरू जोड्नमा केन्द्रित छ। तार-बाट-टर्मिनल वेल्डिङ पनि सम्भव हुन सक्छ, तर यसको लागि टर्मिनल सामग्री, कोटिंग, मोटाई, संयुक्त पहुँच र बल आवश्यकताहरूको छुट्टै समीक्षा आवश्यक छ।